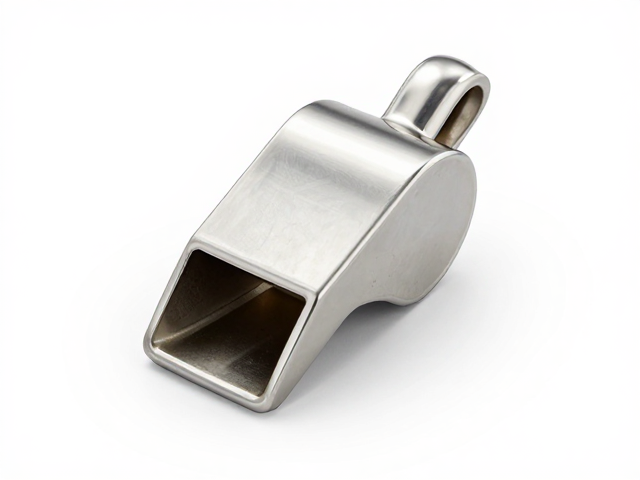
哨体声学腔室的结构逻辑与防漏声机制
BB哨子作为运动与户外活动中的常见发声工具,其核心在于内部空气动力学结构的设计。传统的哨子往往因内部气流通道设计单一,导致声音发散或音量不足。现代防漏声结构通常采用双音或三音腔体设计,通过在主发声室后方设置独立的共振腔,利用气流在两个腔室间的交替冲击产生频率差,从而形成具有穿透力的和声效果。这种结构不仅提升了音色的丰富度,更通过严密的腔体分隔,减少了声音能量在非目标方向的泄漏,使得声波能更集中地向前方传播。
防漏声的关键在于气流路径的封闭性与导向性。在注塑成型过程中,哨子内部的导流槽与共振孔的公差控制至关重要。若注塑件存在细微毛刺或合模线错位,气流会在流经这些缺陷处产生湍流,导致哨音出现杂音或音量衰减。优质的防漏声结构通过优化的流道角度,使气流以最佳攻角进入共振腔,减少能量损耗。同时,哨口处的扩散锥设计能够平滑声波边缘,降低高频噪声,使声音更加纯净且指向性更强,确保在嘈杂环境中仍能清晰传递信号。
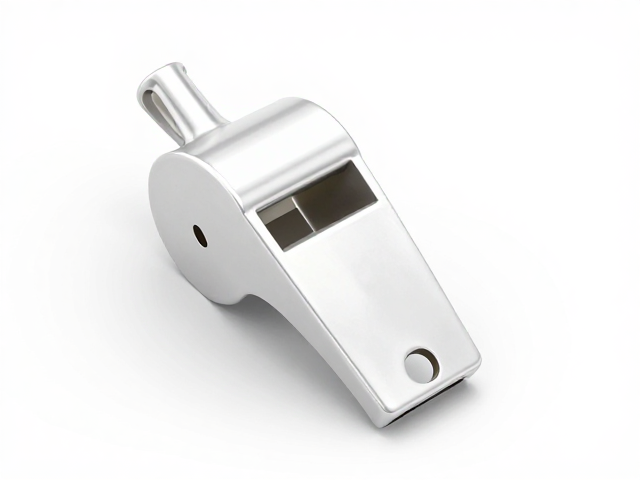
注塑成型工艺对发声性能的决定性影响
注塑成型是BB哨子制造的核心环节,模具钢材的精度直接决定了哨子内部的几何形状。为了获得最佳的发声效果,模具型腔表面需经过精密抛光处理,以消除微观粗糙度对气流的干扰。注塑材料的选择同样不可忽视,ABS或聚丙烯(PP)等工程塑料因其良好的流动性、耐热性及声学阻尼特性,常被用于此类产品。材料在熔融状态下填充模具时的温度、压力及冷却时间,均需经过严格计算,以确保哨体内部流道无缩水、无变形,维持设计时的声学几何参数。
工艺优化中,注塑机的锁模力与射出速度需与模具结构相匹配,以避免飞边或填充不均。对于多腔模具,平衡流道设计能保证每个型腔的填充时间一致,从而确保批量生产中的声学一致性。此外,注塑后的去毛刺处理也是提升发声质量的重要步骤。虽然现代模具设计已尽量减少飞边,但人工或自动打磨仍需对哨口和内部流道进行精细修整,以去除因模具分型面产生的微小突起,防止气流受阻产生啸叫或杂音,确保每一件产品都能达到预期的声学标准。
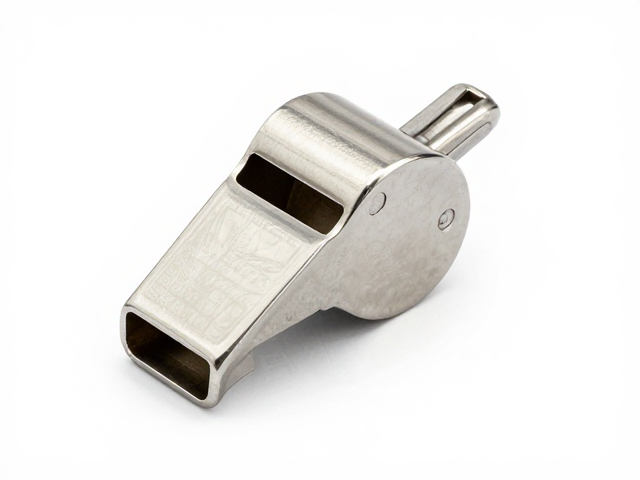
模块化设计与快速替换的工程实现
随着使用场景的多样化,BB哨子逐渐向模块化方向发展,以应对不同环境下的需求变化。通过优化内部结构,部分产品设计了可更换的发声芯或调音片。这种设计允许用户根据个人偏好或环境噪音水平,快速切换不同频率或音色的发声组件。在结构上,这通常表现为在哨体内部设置标准的卡扣位或螺纹接口,使发声模块能够稳固安装且密封良好,避免因松动导致漏气或声音失真。
替换机制的工程实现依赖于高精度的配合公差。发声模块与哨体之间的连接处需设置严密的密封结构,如硅胶垫圈或精密配合面,以确保气流不会从连接处泄漏,从而维持整体声学性能。这种设计不仅延长了产品的使用寿命,当发声芯磨损或损坏时,用户只需更换核心部件而非整个哨子,降低了长期使用成本。同时,模块化结构也简化了生产流程,工厂可集中生产标准化的发声模块,再通过组装不同外壳以满足多样化的外观需求,提高了生产效率与库存管理的灵活性。