304不锈钢发声铃铛胶粘加固的核心原理
304不锈钢因其含有18%以上的铬和8%以上的镍,具备优异的耐腐蚀性和机械强度,但在进行胶粘加固时,表面处理决定了最终连接的稳定性。不锈钢表面通常存在一层致密的氧化铬钝化膜,这层膜虽然防锈,却会阻碍胶粘剂与金属基体的直接结合,导致粘接失败。因此,在施加任何粘接材料之前,必须通过物理打磨或化学清洗去除表面的油污、氧化层及杂质,形成微观粗糙度,从而增加胶粘剂的锚固点。
发声铃铛在使用过程中会产生持续的振动,这种动态应力对粘接层的韧性提出了极高要求。普通的刚性胶水在长期震动下容易脆裂脱落,因此选材需兼顾高强度与一定的弹性模量。加固逻辑并非简单覆盖,而是通过界面处理技术,让胶粘剂分子链与不锈钢表面的微观孔隙形成物理互锁和化学键合,确保在铃铛敲击发声、产生高频振动的工况下,粘接结构仍能保持完整,避免松动或断裂。
铁件防锈处理与粘接前的关键步骤
铁件或铁质配件在铃铛结构中常作为底座或连接件,其防锈处理是加固工程中的先决条件。若铁件表面存在锈迹或未做钝化处理,直接涂抹胶粘剂会导致锈蚀从内部蔓延,最终像“癌症”一样侵蚀粘接层,造成结构性失效。标准的预处理流程包括使用钢丝刷或砂纸彻底清除铁件表面的浮锈、氧化皮,随后使用丙酮或无水乙醇进行脱脂清洗,确保表面干燥、无油、无尘。
对于高湿度环境或户外使用的铃铛,铁件在清洁后应立即进行防锈转化处理或喷涂专用金属底漆。这一步骤能形成隔离层,阻止氧气和水分接触金属基体。值得注意的是,防锈涂层必须完全固化后才能进行下一步的胶粘作业,否则溶剂残留或涂层未干会严重削弱粘接力。只有当铁件表面达到规定的清洁度和干燥度,且防锈层稳定后,才能视为具备粘接条件,这是确保整体结构寿命的基础环节。
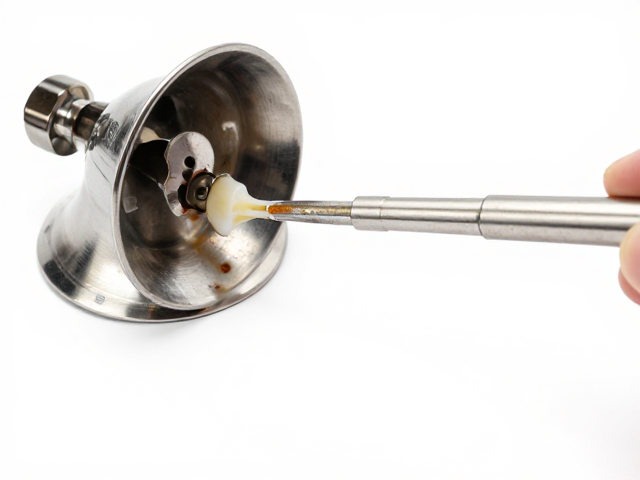
胶粘剂选型与加固施工细节
在确定加固方案时,需根据铃铛的使用场景选择高韧性环氧树脂胶或改性丙烯酸酯结构胶。这类材料具有优异的抗冲击性和耐老化性能,能适应不锈钢与铁件之间的热膨胀系数差异。施工时,胶粘剂应均匀涂抹于处理过的接触面,避免出现气泡或缺胶现象。对于缝隙较大的连接部位,可适当填充微细金属粉末或专用填补剂,以增强填充密度和结构强度。
粘接后的固化过程对最终强度至关重要。多数结构胶需要在室温下静置固化24至72小时才能达到最佳性能,期间严禁移动或敲击铃铛。若需加速固化,可控制在40-60摄氏度环境下进行热处理,但温度不可过高,以免损伤不锈钢表面色泽或导致胶层脆化。固化完成后,应检查粘接界面是否均匀,无溢胶过多导致的结构应力集中,确保铃铛在发声振动时,连接部位能均匀分散受力。
安装定位与长期维护规范
正确的安装定位能减少不必要的偏心力矩,降低粘接层的剪切应力。在安装过程中,应使用专用夹具固定铃铛与底座,确保两者接触面平行且紧密贴合。对于多点固定的铃铛结构,应遵循对角线顺序逐步拧紧或固定,避免单侧受力过大导致胶层局部破坏。安装完成后,需进行轻敲测试,观察声音是否清脆连贯,无杂音或松动预兆,以此初步判断加固效果。
长期维护应侧重于环境监控和表面清洁。避免铃铛长期暴露在强酸、强碱或高盐雾环境中,这些条件会加速不锈钢钝化膜的破坏和铁件的锈蚀。日常清洁时,建议使用软布擦拭,避免使用强腐蚀性溶剂清洗粘接区域,以防溶解胶层或破坏防锈涂层。若发现粘接处有细微裂纹或锈蚀迹象,应及时清理旧胶并重新进行局部加固,以维持铃铛的结构完整性和发声效果。