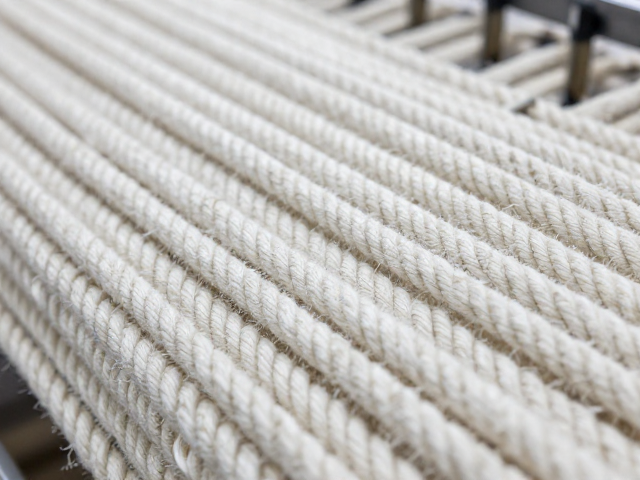
原料筛选与精梳工艺的核心指标
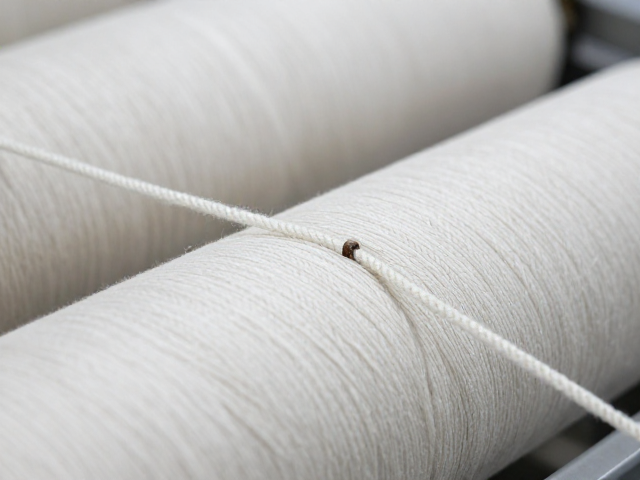
加厚精梳纯棉绳的生产起点在于纤维长绒棉的严格筛选,通常选用长度超过32毫米的优质棉纤维,以确保成绳后的抗拉强度与耐磨性。在纺纱环节,精梳工序去除了短纤维、棉结及杂质,使纱线条干均匀,这一过程直接决定了绳体表面的光滑度与内部结构的紧密性。工业化标准生产中,纱支数多控制在20S至40S之间,较高的支数意味着更细密的纱线,从而在后续加捻过程中能形成更扎实的绳芯结构,减少松散现象。
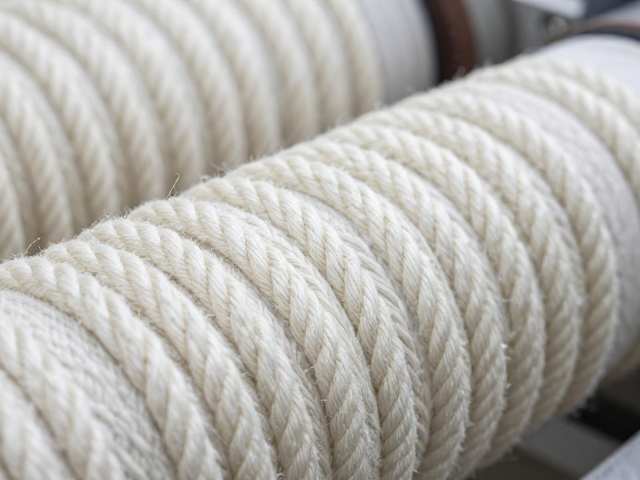
加捻成型与绳体结构控制
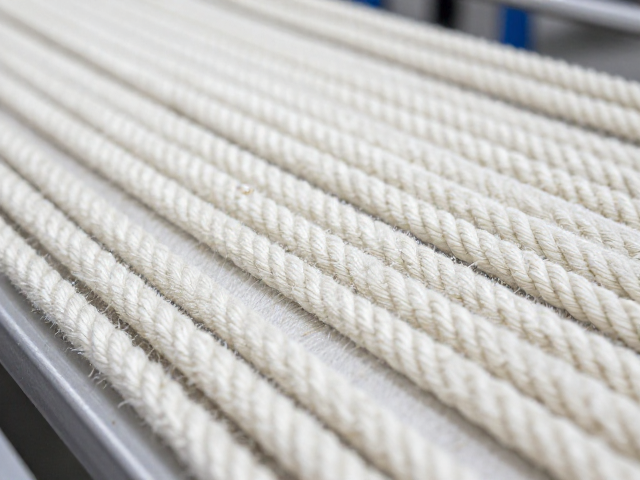
绳体的成型依赖于高精度的加捻机械,通过多股纱线以特定扭矩进行螺旋缠绕,形成稳固的绳状结构。在加厚绳的生产中,通常采用三股或四股编织法,加捻力的控制需精确到牛顿/米级别,过大的捻度会导致绳体僵硬,而过小的捻度则会引起绳股滑移。工业化流水线中,张力控制系统实时监测每股纱线的受力情况,确保绳体直径均匀,标准厚度误差通常控制在±0.5毫米以内,以满足下游工业应用对尺寸稳定性的要求。
热熔胶固化原理与材料特性
热熔胶固定工艺的核心在于利用热塑性胶体的物理特性,通过加热熔融后渗透至绳体纤维间隙,冷却后形成牢固的锚固点。工业常用的聚烯烃类热熔胶,其软化点通常设定在90℃至120℃之间,这一温度区间既能保证胶体良好的流动性,又不会破坏棉纤维的热损伤阈值。胶体需具备优异的粘接强度与耐老化性能,在固化后形成网状结构,有效锁住纤维末端,防止绳头散开,同时提升绳体整体的挺括度与耐用性。
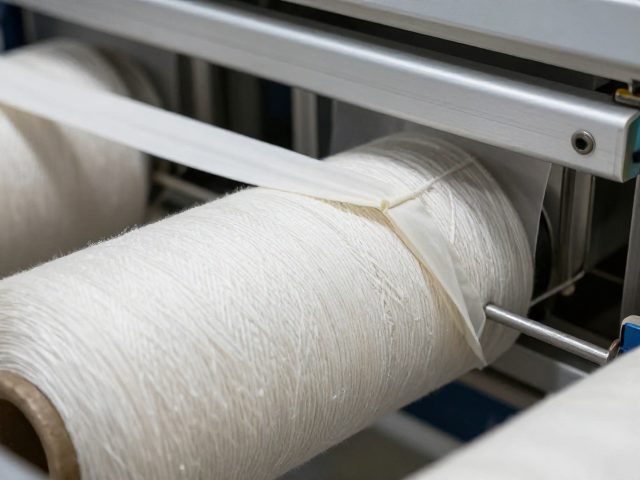
自动化涂胶与温控系统应用
在工业化生产线上,热熔胶的施加通过高精度计量泵与喷胶阀实现,胶量控制精度可达±0.1克,确保每根绳头的涂胶均匀且无堆积。温控系统采用PID算法实时调节加热管温度,胶桶温度波动范围保持在±2℃以内,避免胶体因温度过高而降解或温度过低导致流动性不足。喷胶头与绳头的接触时间通常控制在0.5至1秒,配合快速冷却辊,使胶体在3-5秒内完成初步定型,这一流程大幅提升了生产效率,适应大规模连续生产的需求。
质量检测与标准符合性验证
成品绳需经过严格的物理性能测试,包括断裂强力、耐磨性及胶层附着力检测。依据相关纺织行业标准,加厚精梳纯棉绳的断裂强力需达到特定阈值,例如直径10毫米的绳体断裂强力通常不低于5000N,具体数值因纱线规格而异。胶层附着力测试通过剥离试验评估,要求胶层在特定拉力下不脱落、不起皮,且胶体颜色与棉绳本色协调,无明显色差或渗胶现象。这些检测数据需记录在案,确保每批次产品符合工业化交付标准。
环保合规与生产环境管理
热熔胶生产过程中需关注挥发性有机化合物(VOCs)的排放控制,选用低VOCs含量的环保型胶体,减少对环境的影响。生产车间配备有效的废气收集与净化装置,确保作业环境符合职业健康安全标准,操作人员需佩戴防护装备,避免高温胶体溅射或胶烟吸入。此外,生产废水与固体废弃物需按照工业废弃物处理规范进行分类处置,实现生产过程的绿色化与可持续性,符合现代工业制造对环保合规的严格要求。