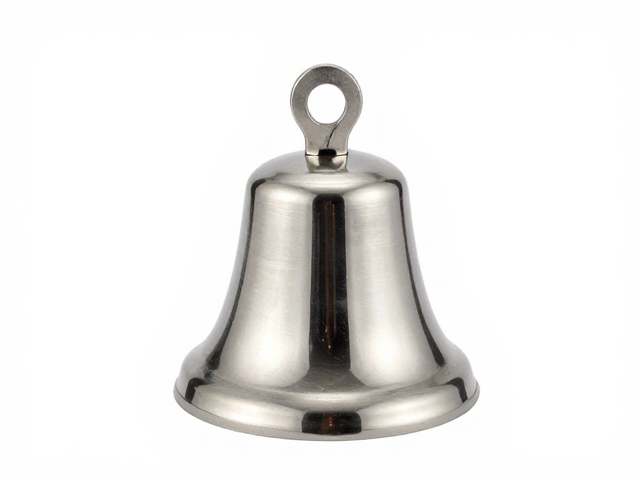
304不锈钢材质特性与发声原理
304不锈钢含有18%至20%的铬和8%至10%的镍,这种化学成分构成了稳定的奥氏体组织,使其具备优异的耐腐蚀性和机械强度。在铃铛制造中,材质的密度和弹性模量决定了声音的频率和持续时间,高镍含量有助于提升材料在抛光过程中对光线的反射能力,从而获得镜面效果。
发声铃铛的核心在于内部撞击结构与外壳的配合。当外力作用于铃身,内部撞针与内壁发生撞击产生声波。304不锈钢的硬度适中,既能保证撞针撞击时不产生过大的塑性变形,又能通过精密加工保持内壁的光滑度,减少声音在传播过程中的阻尼损耗,确保铃声清脆且持久。
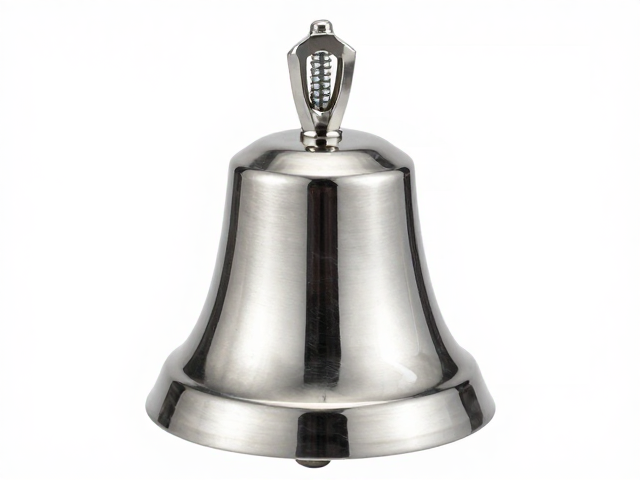
机械抛光与电解抛光工艺解析
机械抛光利用高速旋转的抛光轮和研磨膏,通过物理摩擦去除不锈钢表面的微观不平。对于铃铛这类曲面工件,通常采用软质羊毛轮配合金刚石研磨膏,从粗磨到细磨逐步过渡。此过程需严格控制压力,避免局部过热导致材料金相结构变化,进而影响耐腐蚀性能。
电解抛光则通过电化学反应溶解表面微观凸起部分,实现宏观上的平整。将304不锈钢铃铛作为阳极置于酸性电解液中,通电后表面形成一层粘性膜,凸起处电流密度大,溶解速度快,从而形成平滑的镜面效果。相比机械抛光,电解抛光无机械应力,不会改变工件尺寸精度,且能显著提升钝化膜的完整性,增强防锈能力。
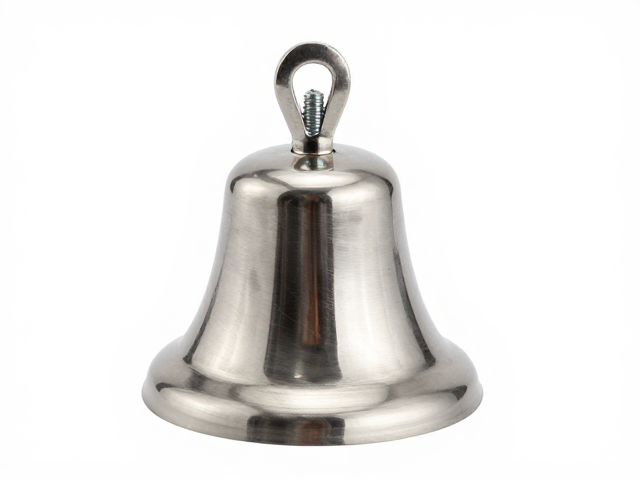
螺丝松动风险点与检测标准
铃铛在长期使用中,螺丝松动主要源于振动疲劳和装配预紧力不足。常见的松动点集中在撞针固定螺丝、悬挂环连接处以及外壳拼接缝。由于304不锈钢具有较好的延展性,在反复冲击下,螺纹副间的摩擦力可能逐渐衰减,导致连接件失效。
检查时需使用扭矩扳手对关键紧固件进行复紧力验证。对于M3至M5规格的螺丝,建议预紧力控制在2-5牛·米之间,具体数值需根据螺丝材质等级和螺纹直径确定。观察螺丝头部是否有滑丝痕迹,以及螺纹啮合部分是否有金属屑残留,这些细节是判断是否发生过异常松动的直观依据。
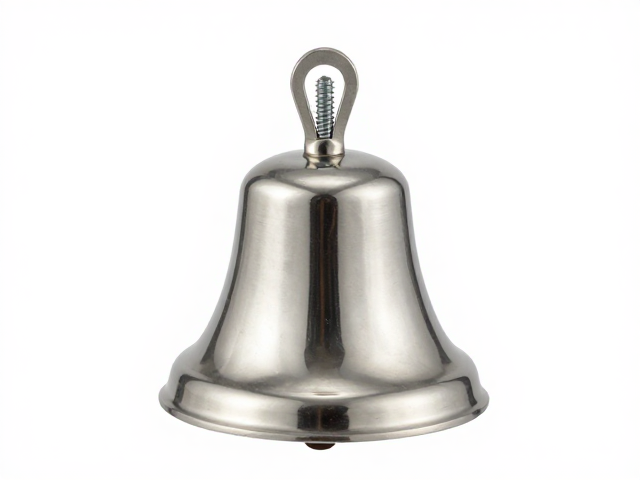
防松处理措施与日常维护
为防止螺丝松动,可在螺纹旋入前涂抹适量厌氧型螺纹锁固胶。该胶水在无氧环境下固化,形成高强度塑料层,有效填补螺纹间隙,提供中等强度的锁固效果,同时允许后续使用标准工具进行拆卸维护。对于高振动环境,可选用带有尼龙嵌件的防松螺母或加装弹簧垫圈增加摩擦力。
日常维护中,应定期检查铃铛外观是否有锈蚀斑点,特别是螺丝周围区域。发现轻微锈迹可使用不锈钢专用清洁剂配合软布擦拭,避免使用含氯离子或强酸性的腐蚀性清洁剂,以防破坏表面钝化膜。保持铃铛干燥,避免长期暴露在潮湿环境中,可有效延缓材质老化,维持结构的稳固性。