替换发声BB叫哨子的技术演进背景
传统塑料哨子多依赖物理气流冲击哨片产生声音,这种机械结构在长时间高频使用后容易出现哨片断裂、老化变形或内部积灰导致发声受阻的问题。随着户外运动、宠物训练以及工业安全警示场景对设备耐用性和声学稳定性的要求提升,内置电子发声元件的哨子逐渐成为替代方案。这类产品通过微型扬声器或压电陶瓷片模拟标准哨音,彻底消除了机械磨损风险,且能保持长期一致的音色频率。
市场对于可替换式发声哨的需求主要集中在快速维护与功能升级两个维度。用户不再需要更换整个外壳,仅需替换内部的发声模块或芯片组件,从而降低长期使用成本。这种模块化设计思路推动了声学元件小型化与封装工艺的精细化发展,使得发声核心部件能够更紧密地嵌入紧凑的塑料或金属壳体中,为后续介绍具体的芯片选型与焊接工艺奠定应用基础。
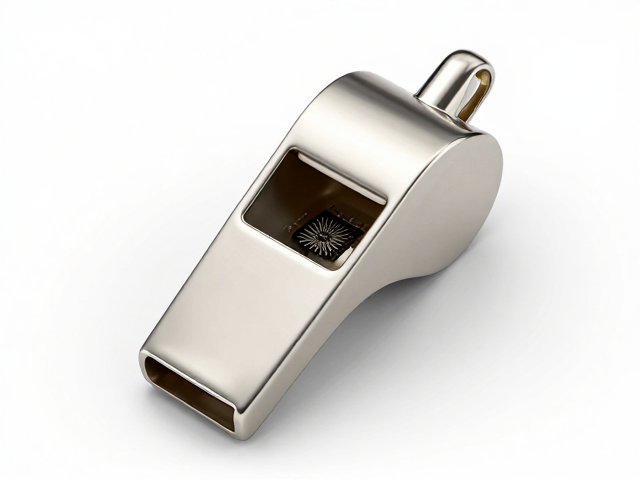
发声芯片的核心选型与声学特性
发声芯片的选择直接决定了哨音的逼真度与响度,目前主流方案多采用单音发声IC或小型MP3解码芯片。单音IC通过内部振荡器产生固定频率的方波或正弦波信号,驱动蜂鸣器发出类似传统哨子的尖锐声音,其优势在于电路简单、功耗极低且成本可控。相比之下,部分高端场景倾向于使用可编程芯片,通过存储标准哨音波形数据,利用数字信号处理技术还原出口感更自然、频段更丰富的声音,有效减少人耳听觉疲劳。
在技术参数层面,工作电压通常集中在1.2V至5V之间,以适应不同尺寸电池供电的需求。静态电流需控制在微安级别,以确保设备在长期待机状态下不消耗电能。驱动电流则需匹配蜂鸣器的阻抗特性,一般峰值电流在50mA至200mA之间。此外,芯片的输出引脚布局需考虑与PCB走线的兼容性,特别是在微型化设计中,引脚间距通常小于1毫米,这对贴片封装工艺提出了更高要求,同时也影响了整体模块的体积控制。
超声波焊接在封装中的关键作用
超声波焊接技术因其无需胶水、无热损伤及密封性优异的特点,成为发声哨子外壳封装的首选工艺。该工艺利用高频机械振动传递到两个塑料接触面,通过摩擦生热使界面分子熔融并结合。对于发声哨子而言,外壳的密封性至关重要,任何细微缝隙都可能导致声音泄露或内部元件受潮。超声波焊接能形成分子级别的结合,确保外壳在承受户外恶劣环境(如雨水、沙尘)时依然保持完整结构。
焊接过程中的参数控制直接影响成品率,主要包括振幅、焊接压力、触发压力以及焊接时间。不同材质的塑料(如ABS、PC或尼龙)对超声波能量的吸收系数不同,需针对性调整参数。例如,ABS材料对超声波能量吸收较好,焊接速度较快;而某些改性塑料可能需要更高的振幅或更长的焊接时间来达到理想熔深。此外,焊接模具的设计需精确匹配外壳接缝形状,避免应力集中导致外壳变形或内部芯片受到机械挤压。
工艺细节与质量控制标准
在实施超声波焊接前,接触面的清洁度与平整度是决定焊接质量的前置条件。任何油污、灰尘或加工残留物都会阻碍振动能量的传递,导致虚焊或焊接强度不足。因此,生产环节中通常设置严格的来料检验工序,确保塑料件表面无瑕疵。同时,外壳接缝处的公差控制需保持在0.1毫米以内,过大的间隙会导致超声波能量散射,无法形成有效熔接;过小的间隙则可能因材料溢出过多而影响外观或导致内部元件卡滞。
质量控制环节常通过破坏性测试与非破坏性测试相结合的方式进行验证。非破坏性测试包括外观检查、密封性气压测试以及声学频率检测,确保焊接后外壳无裂纹、无漏音且发声芯片工作正常。破坏性测试则通过拉力测试评估接缝处的抗撕裂强度,模拟用户日常使用中的拉扯场景。只有当接缝强度超过预设标准(如大于50牛顿)且声学参数符合设计规范时,成品方可进入下一道工序,从而保障产品在实际使用中的可靠性。